


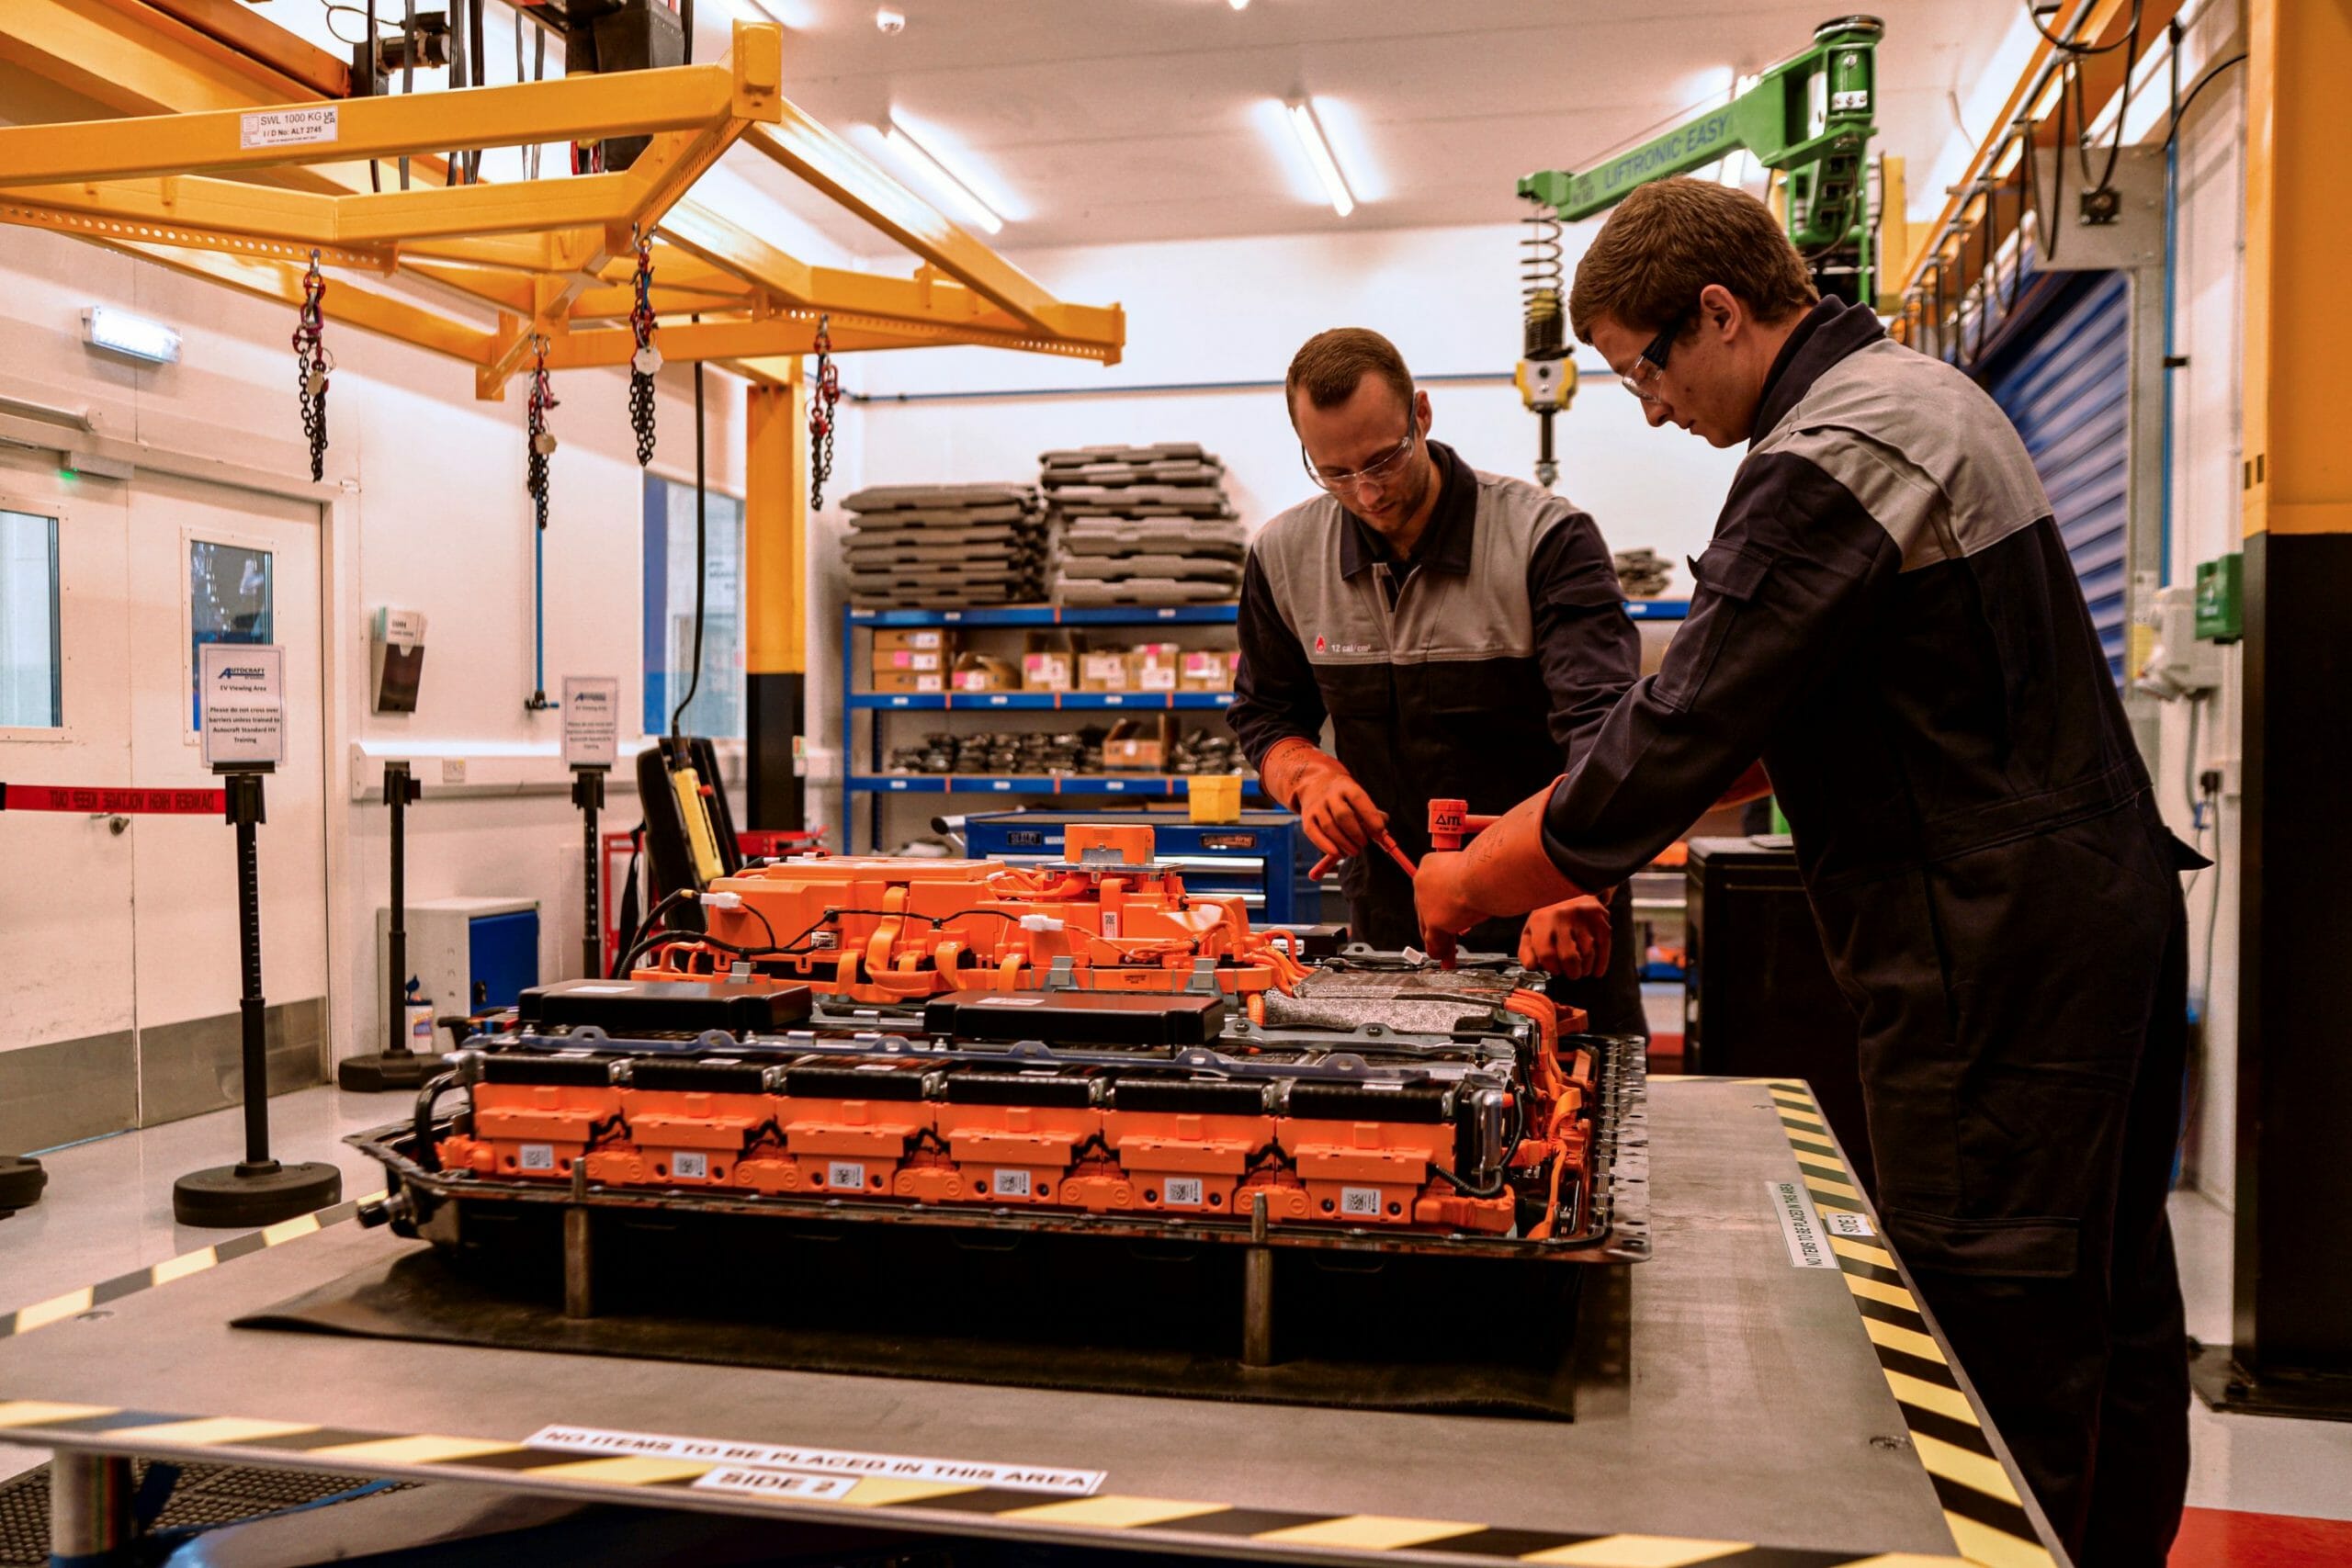
Η ανακατασκευή μπαταριών ηλεκτρικών οχημάτων αναδεικνύεται ως κρίσιμος κρίκος της κυκλικής οικονομίας στον τομέα της ηλεκτροκίνησης. Στο άρθρο που ακολουθεί διερευνάται η εφαρμογή υβριδικής μεθοδολογίας που συνδυάζει αφαιρετική και προσθετική κατασκευή για την αποκατάσταση κελιών Li-ion σε μπαταρίες EV δεύτερου κύκλου ζωής.
Γράφει ο κ. Δ. Μπάρκας*
Η ταχεία ανάπτυξη της αγοράς ηλεκτρικών οχημάτων (Electrical Vehicles [EV]) έχει οδηγήσει σε εκθετική αύξηση της ζήτησης για μπαταρίες λιθίου (Li-ion). Σύμφωνα με στοιχεία της Διεθνούς Οργάνωσης Ενέργειας (International Energy Agency) και του World Economic Forum, 8 – 12 εκατομμύρια τόνοι μπαταριών EV παγκοσμίως αναμένεται να φτάσουν στο τέλος ζωής τους έως το 2030. Αυτό δημιουργεί ταυτόχρονα μια τεράστια περιβαλλοντική πρόκληση και μια σημαντική βιομηχανική ευκαιρία για χώρες που θα αναπτύξουν έγκαιρα τεχνογνωσία και υποδομές.
Η ανακατασκευή (remanufacturing) αποτελεί ανώτερη στρατηγική στην ιεραρχία της κυκλικής οικονομίας σε σχέση με την ανακύκλωση, καθώς διατηρεί την προστιθέμενη αξία του κατεργασμένου υλικού. Μελέτες δείχνουν ότι μια ανακατασκευασμένη μπαταρία έχει ενσωματωμένες εκπομπές άνθρακα κατά 40-60% χαμηλότερες από μια νέα, ενώ το κόστος παραγωγής μπορεί να μειωθεί σημαντικά όταν επιτευχθεί κλίμακα.
Η παραδοσιακή επισκευή μπαταριών όμως παρουσιάζει περιορισμένη αποτελεσματικότητα στην αποκατάσταση χωρητικότητας, γεγονός που δικαιολογεί την αναζήτηση προηγμένων μεθοδολογιών.
Κίνητρα για την ελληνική βιομηχανία
Η Ελλάδα, ως χώρα με αυξανόμενη διείσδυση ηλεκτρικών οχημάτων και ισχυρό τομέα μεταποίησης μεσαίου μεγέθους, βρίσκεται σε ευνοϊκή θέση να αναπτύξει δυνατότητα ανακατασκευής μπαταριών. Ειδικότερα, σε αυτό μπορούν να συμβάλουν:
- Η χρηματοδότηση από ευρωπαϊκά ταμεία για πράσινη μετάβαση και κυκλική οικονομία.
- Εθνικοί και ευρωπαϊκοί στόχοι για ηλεκτροκίνηση και ενεργειακή μετάβαση.
- Η ύπαρξη υφιστάμενων εγκαταστάσεων μεταποίησης που δύνανται να μετασχηματιστούν.
- Η αυξανόμενη ζήτηση για υπηρεσίες δεύτερου κύκλου ζωής (second-life) μπαταριών για ενεργειακή αποθήκευση.
Ο ευρωπαϊκός κανονισμός για τις μπαταρίες εισάγει δεσμευτικές απαιτήσεις για ελάχιστο ποσοστό ανακυκλωμένου περιεχομένου σε νέες μπαταρίες EV και υποχρεωτικό «διαβατήριο μπαταρίας» (battery passport) που καταγράφει την ιστορία και κατάσταση κάθε πακέτου.
Αυτές οι ρυθμιστικές εξελίξεις δημιουργούν άμεσα κίνητρα για επένδυση σε υποδομές ανακατασκευής, καθιστώντας τη σχετική επένδυση στρατηγικά κρίσιμη για ελληνικές βιομηχανικές επιχειρήσεις.
Αφαιρετική κατασκευή
Τα κελιά Li-ion, μετά από επαναλαμβανόμενους κύκλους φόρτισης, παρουσιάζουν υποβάθμιση κυρίως λόγω της ανάπτυξης του στρώματος Solid Electrolyte Interphase (SEI) στην επιφάνεια της ανόδου γραφίτη. Το SEI layer, αν και αρχικά λειτουργεί προστατευτικά, μεγαλώνει προοδευτικά με κάθε κύκλο φόρτισης, αυξάνοντας την εσωτερική αντίσταση και μειώνοντας τη διαθέσιμη χωρητικότητα. Σε κελιά με SOH (State of Health) 60-80%, η αφαιρετική επεξεργασία του SEI layer διερευνάται ως πιθανή προσέγγιση βελτίωσης της ηλεκτροχημικής απόδοσης.
Οι κύριες αφαιρετικές τεχνολογίες που εξετάζονται είναι:
- Laser ablation με παλμικό Nd:YAG ή fiber laser (1064 nm), η οποία διερευνάται ερευνητικά για την επιλεκτική επεξεργασία επιφανειακών στρωμάτων υποβάθμισης.
- CNC micromachining με αδαμαντοκεφαλή για ακρίβεια επιπέδου μm σε επίπεδα ηλεκτρόδια.
- Ηλεκτροχημική απόξεση για επιλεκτική απομάκρυνση στρωμάτων.
Οι μέθοδοι laser παρουσιάζουν τα βέλτιστα αποτελέσματα σε όρους ακρίβειας και ταχύτητας επεξεργασίας, με αναφερόμενη βελτίωση της απόδοσης σε εργαστηριακές μελέτες σε επεξεργασμένα κελιά. Ιδιαίτερα σημαντική είναι η επιλογή του κατάλληλου παραθύρου παλμών laser: παλμοί υψηλής ακρίβειας επιτυγχάνουν την υψηλότερη εκλεκτικότητα αλλά με σημαντικά υψηλότερο κόστος εξοπλισμού, ενώ παλμοί μέσης ενέργειας αποτελούν από άποψη κόστους καλύτερη επιλογή για βιομηχανική εφαρμογή.
Προσθετική κατασκευή για αναδόμηση
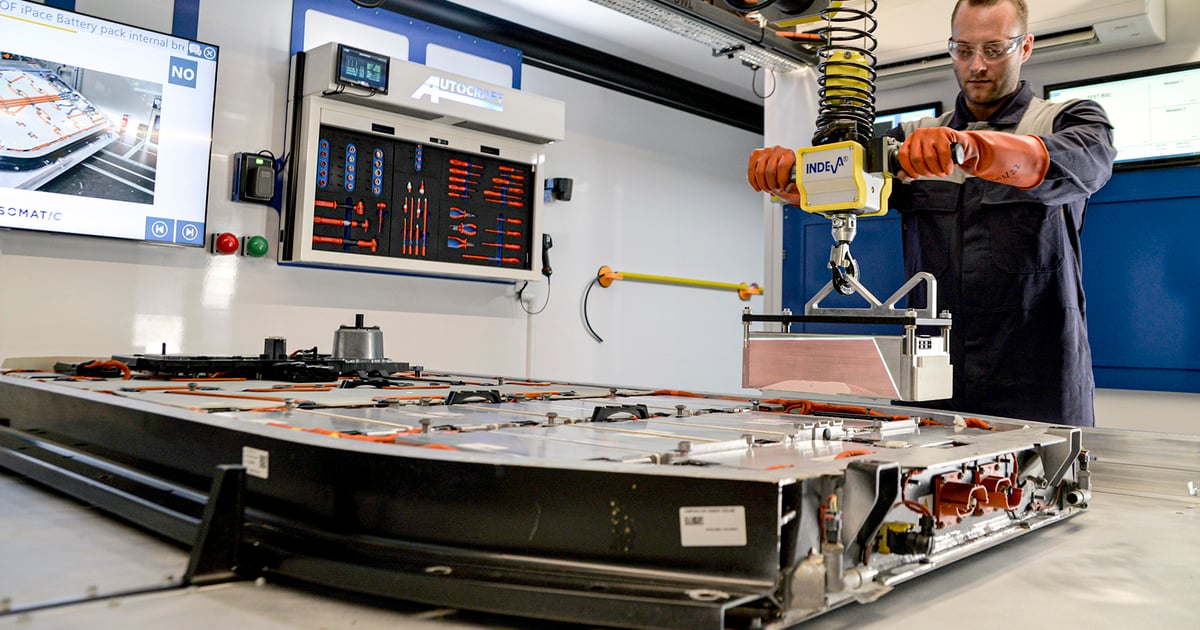
Η προσθετική τεχνολογία εφαρμόζεται σε δύο διαφορετικά επίπεδα: στο επίπεδο υλικού κελιού και στο επίπεδο κατασκευής θήκης. Στο επίπεδο κελιού, τεχνολογίες όπως η εκτύπωση aerosol jet και inkjet binder jetting επιτρέπουν την εναπόθεση ηλεκτρολύτη και ηλεκτροδιακού υλικού με χωρική ανάλυση κάτω από 50 μm. Ερευνητικές ομάδες σε διεθνές επίπεδο έχουν επιδείξει επιτυχή εκτύπωση λειτουργικών ηλεκτροδίων υψηλής απόδοσης, χωρίς ακόμη ευρεία βιομηχανική εφαρμογή σε εμπορικά EV.
Στο επίπεδο θήκης, τεχνολογίες FDM (Fused Deposition Modeling), SLA (Stereolithography) και SLS (Selective Laser Sintering) επιτρέπουν την αντικατάσταση δομικών εξαρτημάτων που δεν διατίθενται πλέον ως ανταλλακτικά.
Η χρήση υλικών υψηλής θερμικής αντοχής (PEEK, Ultem 9085 για FDM και εποξειδικές ρητίνες για SLA) διασφαλίζει τη λειτουργική ισοδυναμία με τα αρχικά εξαρτήματα σε θερμοκρασίες λειτουργίας έως 150°C. Τέλος, η SLS με PA12 αποδεικνύεται ιδιαίτερα αποτελεσματική για ψυκτικά κανάλια και θηκάρια πολύπλοκης γεωμετρίας.
Υβριδική ολοκλήρωση και προκλήσεις
Το βασικό εννοιολογικό πλαίσιο της υβριδικής μεθοδολογίας βασίζεται στη διαδοχική εφαρμογή αφαιρετικών και προσθετικών διεργασιών σε ειδικά βήματα της ανακατασκευής. Η αφαιρετική επεξεργασία αποδομεί, καθαρίζει και προετοιμάζει τις επιφάνειες, ενώ η προσθετική κατασκευή αποκαθιστά, επανατοποθετεί υλικό και δημιουργεί νέες λειτουργικές δομές. Η ενσωμάτωση ψηφιακής ανίχνευσης μεταξύ των σταδίων επιτρέπει τον αποτελεσματικό έλεγχο ποιότητας και την ελαχιστοποίηση της απόρριψης.
Ωστόσο, η βιομηχανική εφαρμογή της μεθοδολογίας αυτής (industrialization) συνεπάγεται αυστηρές απαιτήσεις περιβάλλοντος και ασφάλειας. Λόγω της εξαιρετικά υψηλής αντιδραστικότητας του εκτεθειμένου λιθίου και της παρουσίας εύφλεκτων οργανικών ηλεκτρολυτών, τα στάδια της αποσυναρμολόγησης του κελιού και της επεξεργασίας των ηλεκτροδίων (στάδια 1, 3 και 4) επιβάλλεται να εκτελούνται σε ελεγχόμενη ατμόσφαιρα αδρανούς αερίου (Argon Glove Boxes), με επίπεδα υγρασίας και οξυγόνου κάτω από 1 ppm. Παράλληλα, απαιτούνται εξειδικευμένα συστήματα απαγωγής και φιλτραρίσματος για την κατακράτηση τοξικών μικροσωματιδίων και αερίων που εκλύονται κατά το laser ablation.
Μεθοδολογία υβριδικής ανακατασκευής
Η μελλοντική κατάσταση μιας ολοκληρωμένης, βιομηχανικής γραμμής υβριδικής ανακατασκευής βασίζεται σε μια κλειστή, κυκλική ροή δεδομένων και υλικών. Η ροή αυτή εξασφαλίζει ότι κάθε πακέτο μπαταρίας αντιμετωπίζεται ως μοναδική περίπτωση με βάση την πραγματική του κατάσταση υποβάθμισης, ενώ παράλληλα εγγυάται τη μηδενική έκθεση των χειριστών σε χημικούς και θερμικούς κινδύνους. Η αποτύπωση της προτεινόμενης ροής εργασιών (Future-State Workflow Diagram) φαίνεται στο παρατιθέμενο διάγραμμα.
Η προτεινόμενη μεθοδολογία αποτελείται από έξι διαδοχικά στάδια, τα οποία απεικονίζονται αναλυτικά στον πίνακα 1. Κάθε στάδιο έχει σαφώς ορισμένα κριτήρια εισόδου και εξόδου, επιτρέποντας παράλληλη επεξεργασία διαφορετικών πακέτων σε βιομηχανικό περιβάλλον.
| Στάδιο | Τεχνολογία | Τύπος | Περιγραφή / Πρωτόκολλα Ασφαλείας |
| 1.Αποσυναρμολόγηση | Ρομποτική / CNC | Αφαιρετική | Απομάκρυνση κελιών, connector stripping. Πρωτόκολλο αποφυγής βραχυκυκλώματος & thermal runaway. |
| 2.Διαγνωστικός έλεγχος | EIS, Capacity test | Ανάλυση | Μέτρηση SOH, αναγνώριση ελαττωματικών κελιών. |
| 3.Επεξεργασία ηλεκτροδίων | Laser ablation / CNC | Αφαιρετική | Αφαίρεση SEI layer, ανακατασκευή επιφάνειας ανόδου/καθόδου. Εκτέλεση σε περιβάλλον Argon (Glove Box). |
| 4.Εναπόθεση υλικού | Inkjet / Aerosol Jet | Προσθετική | 3D printing ηλεκτρολύτη & ηλεκτροδίων, αποκατάσταση δομής. Εκτέλεση σε περιβάλλον Argon. |
| 5.Ανακατασκευή θήκης | FDM / SLA / SLS | Προσθετική | Εκτύπωση θηκαριών, ψυκτρών, δομικών στοιχείων υψηλής θερμικής αντοχής. |
| 6.BMS & ποιοτικός έλεγχος | Επαναπρογραμματισμός | Ηλεκτρονική | Βαθμονόμηση, cycling test, πιστοποίηση second-life. |
Στάδια υβριδικής ανακατασκευής μπαταριών ηλεκτρικών οχημάτων (Electrical Vehicles [EV])
Κριτήρια επιλογής κελιών και πρωτόκολλα ασφαλείας
Ο διαγνωστικός έλεγχος αξιοποιεί ηλεκτροχημική φασματοσκοπία impedance (EIS) και δοκιμές χωρητικότητας (C-rate testing) για την κατηγοριοποίηση κελιών. Ορίζονται τρεις ομάδες:
α) Κελιά κατάλληλα για πλήρη ανακατασκευή (SOH > 70%).
β) Κελιά κατάλληλα για μερική επεξεργασία (SOH 50-70%).
γ) Κελιά προς ανακύκλωση (SOH < 50%).
Βάσει στατιστικών δεδομένων, οι κατηγορίες α και β αντιπροσωπεύουν συνολικά το 65-72% των επιστρεφόμενων πακέτων, γεγονός που επιβεβαιώνει τη βιώσιμη τροφοδοσία πρώτης ύλης.
Λόγω του ρίσκου θερμικής διαφυγής (thermal runaway) κατά τη διαχείριση υποβαθμισμένων στοιχείων, η εγκατάσταση ενσωματώνει συστήματα συνεχούς θερμικής απεικόνισης (IR cameras) και αισθητήρες ανίχνευσης πτητικών οργανικών ενώσεων (VOC). Σε περίπτωση κρίσιμης ανόδου θερμοκρασίας ή έκλυσης αερίων, ενεργοποιούνται αυτόματα ρομποτικά συστήματα απομόνωσης και βύθισης των πακέτων σε πυρίμαχο υλικό (pyrobubbles) ή δεξαμενές ψύξης.
Ψηφιακά δίδυμα και έλεγχος ποιότητας
Κρίσιμο στοιχείο της μεθοδολογίας είναι η ανάπτυξη ψηφιακού διδύμου για κάθε πακέτο μπαταρίας. Αξιοποιώντας τα δεδομένα του battery passport, το σύστημα παρακολουθεί το ιστορικό κύκλων φόρτισης, τα θερμοκρασιακά προφίλ και τις τάσεις αποβάθμισης. Αυτό επιτρέπει την προσαρμογή των παραμέτρων laser ablation (της ισχύος, της συχνότητας παλμών και της ταχύτητας σάρωσης) και των παραμέτρων inkjet printing σε κάθε μεμονωμένο κελί, μεγιστοποιώντας την απόδοση ανακατασκευής.
Οικονομική ανάλυση και περιβαλλοντικό αποτύπωμα
Η οικονομική αξιολόγηση βασίζεται σε ανάλυση κόστους – οφέλους τεσσάρων σεναρίων (με τις οικονομικές τιμές να βασίζονται σε βιβλιογραφικά δεδομένα και ανάλυση σεναρίων), τα οποία αποτυπώνονται στον πίνακα 2 και είναι τα εξής:
– Η παραγωγή νέας μπαταρίας
– Η παραδοσιακή επισκευή
– Η αφαιρετική επεξεργασία
– Η προτεινόμενη υβριδική μέθοδος.
Από την ανάλυση προκύπτει ότι η υβριδική μέθοδος επιτυγχάνει τη βέλτιστη ισορροπία μεταξύ κόστους, αποκατάστασης χωρητικότητας και διάρκειας δεύτερου κύκλου ζωής. Το επενδυτικό κόστος (Capital Expenditure [CAP.EX.]) για εγκατάσταση δυναμικότητας 500 pack / έτος υπολογίζεται στα 1,8 – 2,4 εκατ. ευρώ (συμπεριλαμβανομένου του κόστους των Glove Boxes και των συστημάτων ασφαλείας), με χρόνο αποπληρωμής 4-6 έτη υπό συντηρητικές παραδοχές ζήτησης.
| Παράμετρος | Νέα μπαταρία | Επισκευή | Αφαιρετική μέθοδος | Υβριδική μέθοδος |
| Κόστος παρ. (€/kWh) | ~150 | ~90 | ~75 | ~93 |
| Εκπομπές CO₂ (kg/kWh) | ~85 | ~45 | ~50 | ~41 |
| Αποκατάσταση χωρητ. | – | 60-70% | 75-85% | 85-95% |
| Χρόνος κύκλου (h/pack) | – | 4-6 | 8-12 | 10-16 |
| Διάρκεια 2ου κύκλου ζωής | – | 2-3 έτη | 4-5 έτη | 5-7 έτη |
Συγκριτική ανάλυση τεχνολογιών ανακατασκευής
Εφαρμογή στο ελληνικό περιβάλλον και προκλήσεις στα logistics
Βάσει των υφιστάμενων τιμών ενέργειας και των εκτιμώμενων εισαγωγών EV για την περίοδο 2026-2030, εκτιμάται δυνητική αγορά αρκετών χιλιάδων πακέτων ετησίως, υποστηρίζοντας τη βιωσιμότητα τουλάχιστον 3-4 εξειδικευμένων μονάδων στη χώρα (κυρίως στις βιομηχανικές ζώνες Αττικής και Θεσσαλονίκης).
Μια κρίσιμη ιδιαιτερότητα του ελληνικού περιβάλλοντος αφορά το κόστος και τις προκλήσεις της εφοδιαστικής αλυσίδας (reverse logistics). Η συλλογή υποβαθμισμένων μπαταριών από τη νησιωτική χώρα και την επαρχία απαιτεί συμμόρφωση με τις αυστηρές διεθνείς προδιαγραφές οδικής και θαλάσσιας μεταφοράς επικίνδυνων εμπορευμάτων τις οποίες ορίζουν:
α) Η ευρωπαϊκή συμφωνία σχετικά με τις διεθνείς οδικές μεταφορές επικίνδυνων εμπορευμάτων (Accord european relatif au transport international des merchandises Dangereuses par Route [ADR]) που υπογράφηκε στη Γενεύη το 1957.
β) Ο Διεθνής Ναυτιλιακός Κώδικας Επικίνδυνων Εμπορευμάτων (International Maritime Dangerous Goods Code [IMDG]).
Η ανάγκη για ειδικά πιστοποιημένα, αντιεκρηκτικά κιβώτια μεταφοράς αυξάνει το αρχικό λειτουργικό κόστος (Operating Expenses [OP.EX.]), γεγονός που καθιστά αναγκαία την ίδρυση περιφερειακών σταθμών προσυλλογής και διαγνωστικού ελέγχου (hub), ώστε να μεταφέρονται στις κεντρικές μονάδες μεταποίησης μόνο τα πακέτα που έχουν κριθεί ως κατάλληλα για ανακατασκευή.
Η ενεργειακή κατανάλωση της διαδικασίας ανακατασκευής (εκτιμώμενη στα 8-12 kWh/pack) καθίσταται οικονομικά ελκυστικότερη στην Ελλάδα λόγω της αυξανόμενης διαθεσιμότητας φθηνής ηλιακής ενέργειας, ιδίως εάν η εγκατάσταση τροφοδοτείται από on-site φωτοβολταϊκό σύστημα, μειώνοντας περαιτέρω το λειτουργικό κόστος.
Συμπεράσματα και προτάσεις
Η παρούσα εργασία τεκμηριώνει ότι η υβριδική μεθοδολογία additive & subtractive manufacturing αποτελεί τεχνικά εφαρμόσιμη και οικονομικά ελκυστική λύση για την ανακατασκευή μπαταριών ηλεκτρικών οχημάτων.
Τα κύρια συμπεράσματα συνοψίζονται ως εξής:
- Η ενσωμάτωση laser ablation και FDM/aerosol jet σε ενιαία ροή εργασίας επιτυγχάνει αποκατάσταση χωρητικότητας 85-95%, υπερτερώντας κάθε μονοτεχνολογικής προσέγγισης.
- Το κόστος ανακατασκευής (περίπου 93 €/kWh) παραμένει ανταγωνιστικό έναντι νέων μπαταριών, ακόμη και με την προσθήκη του εξειδικευμένου εξοπλισμού ασφαλείας και αδρανούς ατμόσφαιρας.
- Η μείωση εκπομπών CO2 κατά 52% συνάδει με τους στόχους για περιβαλλοντική μετάβαση.
- Το ελληνικό βιομηχανικό οικοσύστημα παρέχει επαρκείς συνθήκες ανάπτυξης, εφόσον αξιοποιηθούν οι διαθέσιμες χρηματοδοτήσεις και δίδυμα προγράμματα, υπό την προϋπόθεση της ορθής οργάνωσης του δικτύου logistics κατά ADR.
- Η ανάπτυξη ψηφιακού διδύμου ανά πακέτο μπαταρίας αποτελεί κρίσιμο παράγοντα για την επίτευξη συνεκτικής ποιότητας σε βιομηχανική κλίμακα.
Για τις ελληνικές βιομηχανικές επιχειρήσεις που εξετάζουν την είσοδο στον τομέα, συνιστάται σταδιακή επένδυση αρχικά στο διαγνωστικό εξοπλισμό, στη δημιουργία δικτύου συλλογής και στην ανακατασκευή θήκης (χαμηλότερο αρχικό CAP.EX.), με μετέπειτα επέκταση στην προηγμένη επεξεργασία ηλεκτροδίων σε περιβάλλον Glove Box καθώς η αγορά ωριμάζει.
Μελλοντικές έρευνες θα πρέπει να εστιάσουν στη βελτιστοποίηση παραμέτρων laser για διαφορετικές χημείες κελιών (NMC, LFP, NCA), καθώς και στην ανάπτυξη τυποποιημένων πρωτοκόλλων πιστοποίησης ασφαλείας των ανακατασκευασμένων πακέτων σε ευρωπαϊκό επίπεδο, κάτι που αποτελεί ακόμη ένα ρυθμιστικό κενό.
*Ο κ. Δημήτρης Μπάρκας είναι εκπαιδευτικός μηχανολόγος μηχανικός.
Λεζάντα
Διάγραμμα ροής μελλοντικής κατάστασης (Future-State Diagram) αυτοματοποιημένης βιομηχανικής γραμμής υβριδικής ανακατασκευής με ενσωματωμένο έλεγχο Digital Twin και κλειστό περιβάλλον αδρανούς αερίου.


